
半导体行业是超纯水需求的大户,合鑫公司的超纯水设备在该领域展现出了强大的竞争力。半导体芯片的制造过程需要经过数百道工序,每一道工序都离不开超纯水的清洗和冷却。合鑫超纯水设备采用了先进的膜分离技术和离子交换技术,能够有效去除水中的硼、磷、硅等微量元素,这些元素的含量通常需要控制在 ppb 级甚至更低。此外,设备还具备高效的节能特性,通过优化系统设计和采用变频控制技术,降低了能源消耗,为半导体企业节省了生产成本。超纯水设备采用先进的膜分离技术。东莞工业超纯水设备
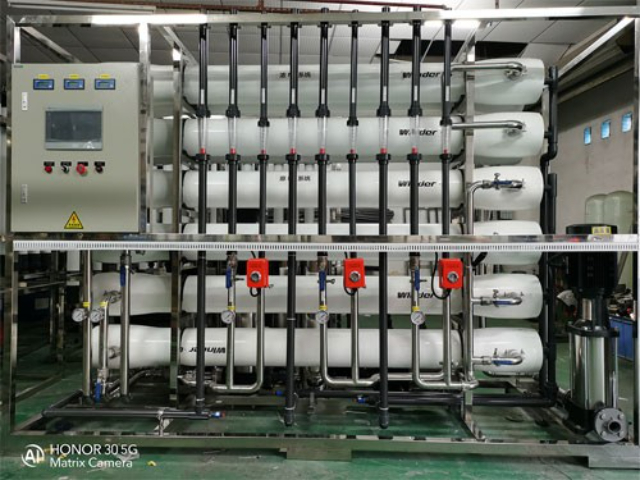
合鑫超纯水设备在节能方面独具匠心:反渗透段采用能量回收装置(ERD),将高压浓水的能量回收利用,节能效率达30%;EDI模块采用变频电源,根据产水量自动调节电压,降低待机能耗;水泵电机全部选用IE3高效电机,配合变频控制,相比工频运行节电25%以上。某化工企业测算显示,使用合鑫设备后,年耗电量从120万度降至90万度,折合电费节约27万元,投资回收期年。合鑫提供全流程交钥匙服务:安装前进行现场勘测,制定管路布局方案,确保设备与客户车间现有系统兼容;安装时严格遵循ISO9001标准,管道焊接采用自动轨道焊,焊缝粗糙度Ra<μm;调试阶段进行72小时连续运行测试,记录水质、压力、流量等参数变化。某高校实验室超纯水项目,从进场到验收用15个工作日,且调试期间产水一次性达标,获得客户高度认可。 东莞工业超纯水设备超纯水设备运行安静,不产生噪音污染。
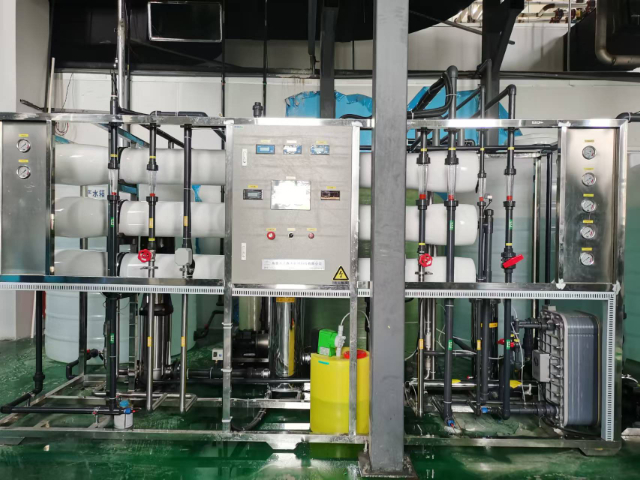
中水回用系统与超纯水设备的协同运行,是实现工业用水循环利用的重要途径。东莞市合鑫水处理科技有限公司创新性地将中水回用处理后的水作为超纯水设备的原水,既降低了新鲜水消耗量,又减少了废水排放。某电子厂采用这一方案后,通过中水回用系统将生产废水处理至回用标准(COD≤50mg/L,浊度≤1NTU),再经超纯水设备深度处理后用于芯片清洗,新鲜水消耗量减少 60%,年节约用水成本 300 余万元。这种 “环保 + 经济” 的双赢模式,不*响应了国家节能减排政策,也彰显了公司 “废水处理与超纯水制备” 的一体化技术能力。
车用尿素水处理设备作为超纯水设备的细分品类,专为柴油车尾气处理液(车用尿素)生产提供高纯度用水,其产水需满足《GB 29518-2013》标准,即电阻率≥15MΩ・cm,氯离子含量≤0.1mg/kg。东莞市合鑫水处理科技有限公司设计的车用尿素水处理设备采用 “预处理 + 单级反渗透 + EDI” 工艺,确保产水纯度稳定达标;同时配备自动灌装系统,可直接与尿素生产设备对接,实现从制水到灌装的一体化生产。某尿素厂采用该设备后,生产的车用尿素溶液通过率从 95% 提升至 100%,且每吨水的处理成本较外购超纯水降低 8 元,年节约成本近 50 万元,充分体现了公司 “定制化设备” 的技术优势。超纯水设备可提升超纯水的质量稳定性。
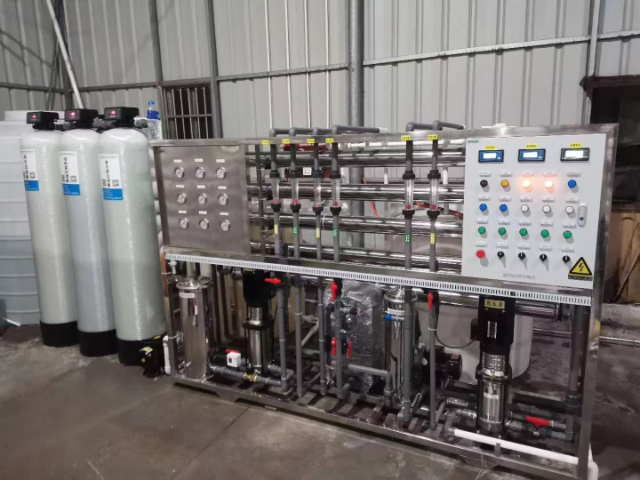
合鑫深度聚焦超纯水设备重点部件升级,创新引入石墨烯改性反渗透膜技术。该膜材料通过在传统聚酰胺膜表面涂 覆纳米级石墨烯涂层,不*将膜的亲水性提升 40%,还明显增强抗污染性能。在处理 COD 含量达 60mg/L 的高有机物水源时,普通反渗透膜运行 3 个月通量衰减可达 30%,而石墨烯改性膜通量衰减只 19%,清洗周期从 2 个月延长至 6 个月。某化妆品生产企业采用搭载该膜的超纯水设备后,年维护成本直接降低 8 万元。同时,石墨烯的一定强度特性使膜元件可承受 1.2MPa 的运行压力,即便在海拔 2000 米以上的地区,设备也能稳定运行,保障高海拔实验室、数据中心等特殊场景的超纯水供应。制药行业用超纯水设备,保障药品质量安全。东莞超纯水设备加工
实验室配备超纯水设备,提升实验准确性。东莞工业超纯水设备
超纯水设备的节能改造是老厂降低运营成本的重要途径,东莞市合鑫水处理科技有限公司可为客户提供定制化改造方案。改造内容包括:更换高效节能的水泵和风机,降低设备能耗;增加能量回收装置,提高能源利用率;优化控制系统,实现设备按需运行。某电子厂将使用 5 年的超纯水设备交由合鑫改造后,系统能耗从原来的 2.5kW・h / 吨水降至 1.8kW・h / 吨水,年节约电费 18 万元,且产水水质保持稳定,充分证明了改造方案的有效性,也彰显了公司 “灵敏响应客户需求” 的服务理念。东莞工业超纯水设备
东莞市合鑫水处理科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。