
凭借过硬的技术实力与产品质量,合鑫超纯水设备顺利通过 CE、UL 等多项国际认证,成功打开国际市场,产品远销东南亚、中东等地区。针对海外客户的不同需求,设备在设计上充分考虑当地实际情况,不*可适配 220V、380V、415V 等多种电压标准,还提供英语、阿拉伯语等多语言操作界面,方便客户使用。在某泰国电子厂采购的 60T/H 双级反渗透 EDI 设备项目中,合鑫根据当地高硬度水源特点,优化预处理工艺,增加石灰软化和弱酸阳离子树脂处理环节,有效解决了结垢问题,设备运行稳定,产水水质完全满足客户生产需求,赢得了海外客户的高度认可,进一步提升了合鑫品牌的国际影响力。超纯水设备的智能化监控,随时掌握运行。东莞大型超纯水设备
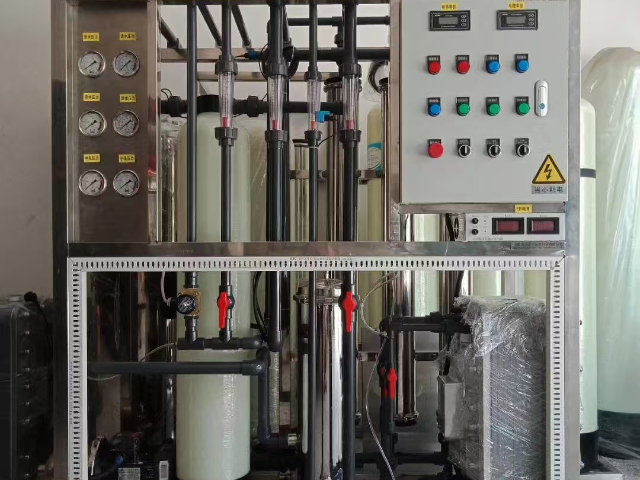
超纯水设备的消毒系统是防止微生物污染的关键,东莞市合鑫水处理科技有限公司采用多重消毒技术确保水质安全。除了传统的紫外线消毒,还配备臭氧消毒系统,定期对设备管路和储水箱进行杀菌;对于生物医药行业,增加蒸汽灭菌功能,可对关键部件进行 121℃高温灭菌。某生物制药厂的超纯水设备通过多重消毒,其储水箱内的微生物含量始终控制在 10CFU/mL 以下,管路内壁无生物膜形成,充分保证了产水的无菌性,也彰显了公司 “关注细节,严控质量” 的管理理念。东莞超纯水设备加工超纯水设备运行平稳,故障率低。
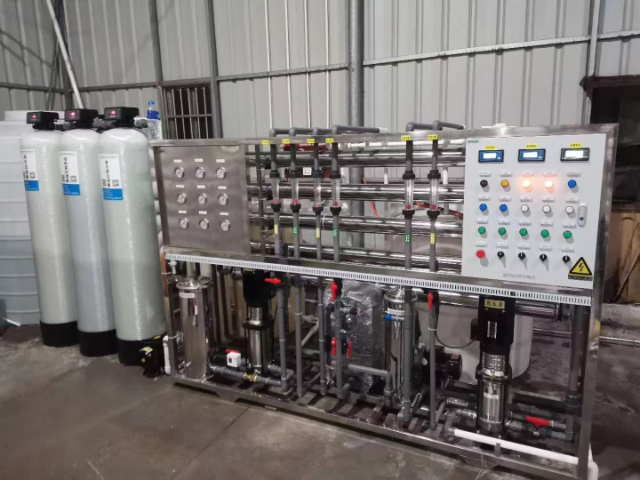
超纯水设备的膜污染控制是维持设备长期稳定运行的重点技术,东莞市合鑫水处理科技有限公司在这一领域积累了丰富经验。针对不同类型的膜污染(如胶体污染、生物污染、结垢污染),采用差异化的预防措施 —— 对于胶体污染,在预处理中增加混凝剂投加;对于生物污染,定期投加杀菌剂并优化设备停运保护程序;对于结垢污染,精确控制反渗透浓水的 LSI 值在 0.5 以下。某半导体厂的超纯水设备在运行中曾出现膜通量下降问题,合鑫技术团队通过分析水质数据,判断为硅垢污染,随即调整阻垢剂类型并优化清洗方案,使膜通量恢复至初始值的 95% 以上。这种 “精确诊断 + 高效解决” 的服务能力,让客户感受到公司 “技术为先” 的专业态度。
超纯水设备的管路设计是减少二次污染的关键,东莞市合鑫水处理科技有限公司采用 “零死角” 设计原则。管路布局遵循 “短、直、顺” 原则,减少不必要的弯头和阀门;管路坡度控制在 1% 以上,确保排水彻底,避免死水;采用卫生级焊接技术,使管路内壁光滑平整,粗糙度 Ra≤0.8μm。某生物医药厂的超纯水设备管路经第三方检测,其内壁清洁度达到 ISO 14644-1 Class 5 标准,充分证明了设计的合理性,也彰显了公司 “规范施工,精益求精” 的工艺水平。超纯水设备为超纯材料制备提供纯水。
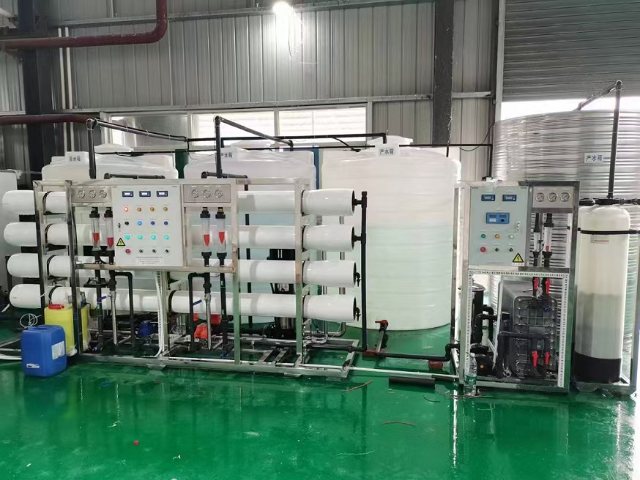
超纯水设备的应急保障系统是应对突发状况的重要设计,东莞市合鑫水处理科技有限公司为关键行业客户配备应急系统。包括备用泵、备用膜组件、应急供水水箱等,当主系统出现故障时,应急系统可在 30 分钟内启动,确保用户用水不中断;同时配备 UPS 不间断电源,防止突然断电导致的设备损坏和水质波动。某半导体厂的超纯水设备在一次突发停电时,应急系统迅速启动,保障了芯片光刻工序的正常用水,避免了近百万元的生产损失,充分体现了公司 “以客户为中心” 的服务理念。超纯水设备为太阳能电池生产提供纯水。东莞超纯水设备加工
超纯水设备可根据水质自动调整运行参数。东莞大型超纯水设备
垃圾渗透液处理设备与超纯水设备的协同应用,是实现垃圾处理厂水资源循环利用的创新方案。垃圾渗透液成分复杂,含有高浓度有机物、氨氮等污染物,经处理达标后可作为超纯水设备的原水,实现 “废水变资源”。东莞市合鑫水处理科技有限公司设计的垃圾渗透液处理设备采用 “预处理 + 生化处理 + 膜分离” 工艺,将渗透液处理至 COD≤100mg/L、氨氮≤15mg/L 后,送入超纯水设备进一步净化。某垃圾处理厂采用该方案后,每年可回收利用水资源 10 万吨,节约新鲜水成本 50 万元,同时减少废水排放 10 万吨,实现了经济效益与环境效益的双赢,也体现了公司 “废水处理与超纯水制备” 的综合技术能力。东莞大型超纯水设备
东莞市合鑫水处理科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。