
中水回用系统与超纯水设备的协同运行,是实现工业用水循环利用的重要途径。东莞市合鑫水处理科技有限公司创新性地将中水回用处理后的水作为超纯水设备的原水,既降低了新鲜水消耗量,又减少了废水排放。某电子厂采用这一方案后,通过中水回用系统将生产废水处理至回用标准(COD≤50mg/L,浊度≤1NTU),再经超纯水设备深度处理后用于芯片清洗,新鲜水消耗量减少 60%,年节约用水成本 300 余万元。这种 “环保 + 经济” 的双赢模式,不*响应了国家节能减排政策,也彰显了公司 “废水处理与超纯水制备” 的一体化技术能力。超纯水设备能有效降低水中的颗粒数。东莞超纯水设备工厂
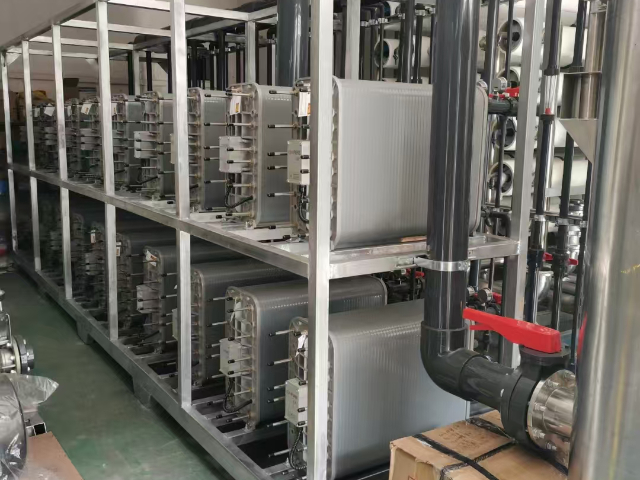
超纯水设备在食品饮料行业的应用,主要用于产品配料、包装清洗等环节,水质需符合《生活饮用水卫生标准》且进一步去除有机物和微生物。东莞市合鑫水处理科技有限公司针对食品行业设计的超纯水设备采用 “超滤 + 反渗透” 工艺,超滤去除水中的细菌、胶体,反渗透去除溶解盐和有机物。某饮料厂采用该设备后,其果汁饮料的保质期从 6 个月延长至 9 个月,微生物超标率降至零,充分证明了水质对食品质量的重要性,也体现了公司 “服务多行业” 的技术适配能力。东莞超纯水设备联系方式超纯水设备可根据工艺调整水质参数。
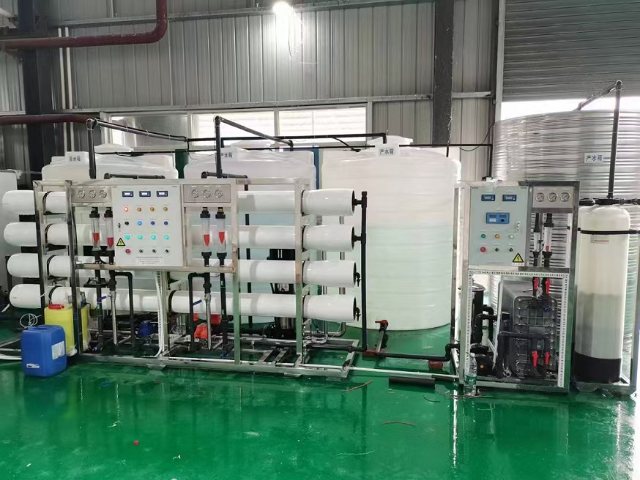
随着半导体、新能源等行业向化发展,超纯水设备正朝着“更高纯度、更低能耗、更智能化”方向演进。合鑫紧跟趋势,研发出新一代节能型EDI模块,能耗比传统产品降低15%;推出AI水质预测系统,通过机器学习分析历史数据,提前24小时预测水质变化趋势,便于客户提前调整工艺。2024年公司研发的“智能超纯水管理平台”已在50余家企业应用,实现设备管理效率提升40%。合鑫创新推出“超纯水制备+中水回用”一体化方案,将超纯水设备产生的浓水经深度处理后回用。某电镀园区项目中,100T/H超纯水系统产生的40T/H浓水,通过“臭氧氧化+MBR+RO”处理后,回用于电镀前清洗工序,水回收率从60%提升至85%,年节水12万吨,折合水费节约48万元。该方案不*降低客户用水成本,还减少污水排放,实现环境效益与经济效益双赢。
超纯水设备的应急保障系统是应对突发状况的重要设计,东莞市合鑫水处理科技有限公司为关键行业客户配备应急系统。包括备用泵、备用膜组件、应急供水水箱等,当主系统出现故障时,应急系统可在 30 分钟内启动,确保用户用水不中断;同时配备 UPS 不间断电源,防止突然断电导致的设备损坏和水质波动。某半导体厂的超纯水设备在一次突发停电时,应急系统迅速启动,保障了芯片光刻工序的正常用水,避免了近百万元的生产损失,充分体现了公司 “以客户为中心” 的服务理念。制药行业用超纯水设备,保障药品质量安全。
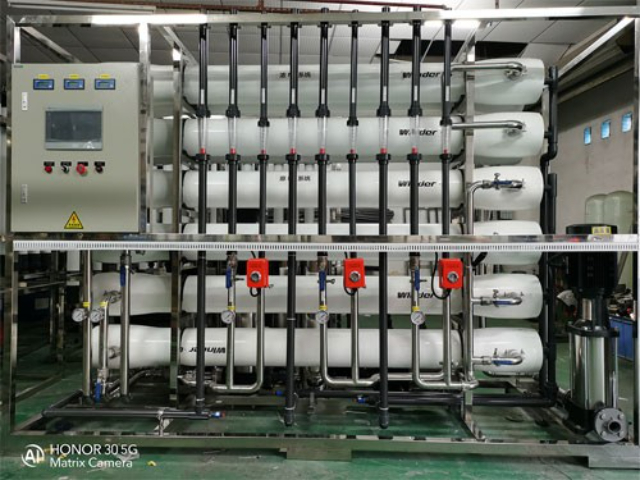
超纯水设备的产水流量稳定性对工业生产至关重要,东莞市合鑫水处理科技有限公司通过精确设计确保流量稳定。采用变频恒压供水系统,根据用户用水量实时调节水泵转速,使产水压力波动控制在 ±0.02MPa 以内;同时配备高位水箱,当设备产水量波动时,水箱可起到缓冲作用,保证用户端用水稳定。某液晶面板厂采用合鑫的超纯水设备后,其清洗工序的用水量始终稳定在设定值 ±5% 以内,避免了因水量波动导致的面板清洗不均匀问题,产品良率提升 2%,充分体现了公司 “定制化方案设计” 的技术优势。超纯水设备为光学镜片清洗提供超纯水源。东莞超纯水设备工厂
超纯水设备可提升超纯水的质量稳定性。东莞超纯水设备工厂
一体化污水处理设备与超纯水设备的联合运行,是小型企业实现水资源循环利用的经济方案。一体化污水处理设备体积小、安装方便,可将生产废水处理至回用标准,再经超纯水设备提纯后回用。东莞市合鑫水处理科技有限公司设计的一体化设备采用 “缺氧 + 好氧 + MBR” 工艺,占地面积为传统工艺的 60%,且自动化程度高,无需专人值守。某小型电子厂采用该方案后,废水回用率达到 70%,年节约用水成本 20 万元,设备投资在 1.5 年内即可收回,充分证明了方案的经济性,也彰显了公司 “服务全国 + 区域” 的覆盖能力。东莞超纯水设备工厂
东莞市合鑫水处理科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。